


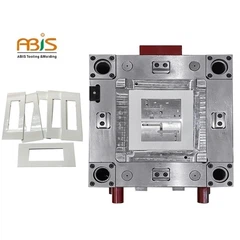



In'ektsiya shakllantirish jarayoni qanday ishlaydi?
Har qanday zamonaviy ishlab chiqarish inshootiga kiring va siz ajoyib narsalarga guvoh bo'ling: mayda plastik granulalarni har soatda minglab bir xil, murakkab qismlarga aylantiradi. Buin'ektsiya shakllantirish jarayoniIshda - ishlab chiqarish usuli shunchalik fundamental, u har kuni siz tegadigan barcha plastik mahsulotlarning taxminan 40 foizini shakllantiradi. Telefoningizdagi avtoulov paneli, tibbiy shporti va qahva qaynatgich komponentlari barcha ishlab chiqariladigan DNKning barcha to'plamini baham ko'radi.
Missda eng ko'p tushuntirishlar: in'ektsiya shaklida bu shunchaki eriydi va plastikni siqish haqida emas. Bu aniq xoreografiya raqsi, bosim va vaqtning vaqtlari millimekundlar va millimetrning fraktsiyalarida o'lchash mumkin. Kompaniyalar buni noto'g'ri qabul qilishganda, ular iflos qismlarga, ishlab chiqarishni to'xtatadi va olti {{{{{{{{{{{- tasvircha xatolarga yo'l qo'yadilar. Ular to'g'ri kelishganda, ular bir necha o'n yil oldin imkonsiz bo'lib tuyulgan evaziga ishlab chiqarish tezligini ochishadi.
Inyeksiya shakllantirish jarayonining asosiy mexanikasini tushunish
Uning mohiyatidain'ektsiya shakllantirish jarayonioddiy oddiy printsipda ishlaydi: eritilgan plastikni shakllantirilgan bo'shliqqa olib boring, sovutish uchun, keyin tayyor qismini chiqarib oling. Bu haqda sanoatning uyali dog 'kabi bir o'ylab ko'ring, lekin inson sochlari kengligidan ko'ra qattiqroq va kvadrat dyuym uchun 20 ming funtdan oshadi.
Jarayon mukammal uyg'unlikda ishlaydigan uchta o'zaro bog'liq bo'lgan tizimlarga tayanadi. In'ektsiya bloki oshpazlik va etkazib berish mexanizmi - Memion plastik granulati kabi eritib, keyinchalik eritilgan materialni oldinga suring. Modelning o'zi, po'lat yoki alyuminiydan mikroskopik aniqlik bilan ishlaydigan qismingizni belgilaydigan salbiy mail. Qarlov bloki har bir narsani juda katta kuch bilan ushlab, suyuq plastikni ekstremal in'ektsiya bosimi ostida qochib ketishiga to'sqinlik qiladi.
Professional ishlab chiqaruvchilardan havaskor operatsiyalarini ajratib turadigan narsa - - Ushbu tizimlar qanday o'zaro ta'sirini tushunish. 10 darajadagi mog'or harorati juda sovuq, siz aniq ma'lumotlarni to'ldirishdan oldin plastikingizni qattiqlashtiradi. In'ektsiya tezligi 15% juda tezkor havo isitmaidan yonish haroratiga qadar kuygan havo isitmasining yonadigan belgilarini keltirib chiqaradi. Juda erta barglarni tomir ichiga botadigan bosimni olib tashlash, ular salqin bo'lib, qalin qismlar sirtdan chiqib ketadi.
Zamonaviy mashinalar 1872 yilda Jon Ueltning asosiy plunger tizimlaridan tashqarida paydo bo'ldi. Bugungi qabul qiluvchi vint dizayni erta mashinalarda alangali bo'lgan notekis isitishning tanqidiy muammosini hal qildi. Vint aylanayotgani sababli, u shunchaki plastmassani - faollashtiradi va faol ravishda aralashtiradi va shakllantiradi, o'zini qolipning har bir burchagida oqadi.
Oltita - pelletdan mahsulotga sayohat
Har bir in'ektsiya shakllantirilgan qismi bu diametri 3 millimetrda 5 millimetr bilan mayda plastik granulati, 1 millimetr sifatida boshlanadi. Ushbu granitlar beparvo ko'rinishi mumkin, ammo ular shunchaki polimer zanjirlar, balki rangga, UB qarshilik, alangali razvedka yoki strukturaviy mustahkamlash uchun juda muvozanatli qo'shimchalar.
Birinchi bosqich: qisishhar bir narsaning asosini o'rnatadi. Mold - sizning Mold - kattaroq qismlari uchun bir necha yuz funtni tashkil qiladi - gidravlika yoki elektr kuch ostida yig'iladi. Bu yumshoq emas. Qisqartirish kuchi in'ektsiya paytida yaratilgan kuchdan oshishi kerak, bu esa katta qismlar uchun 500 tonna yoki undan ko'prog'iga etadi. To'liq siqilish "Flash" ni yaratadi, u erda ortiqcha plastik xo'rkadan tish pastasi kabi ortiqcha plastik kesilgan.
Ikkinchi bosqich: in'ektsiyaSehrlar ro'y beradigan joyda, "boshqariladigan betartiblik" ko'proq aniq bo'lishi mumkin. Odatda - Kichik {{10} {1-3 soniyada butun bo'shliqni to'ldirishi kerak. Material sekundiga 500 millimetrgacha tezlikni tezlashtiradi, ular kamroq materiallarni ajratib turadigan qirrali kuchlarni boshdan kechiradi. Inyeksiya paytida harorat polietilen uchun 20000 darajadan pastgacha polimerlar uchun 300 darajadan oshadi.
Mana sizga eng ko'p qo'llanmalar sizga aytmaydi: in'ektsiya fazasi aslida ikki qismli - bosqichga bo'linadi. Dastlabki "to'ldirish" bosqichida plastikni iloji boricha tezroq kamchiliklarga olib kelmasdan tezroq oldinga surish uchun sarflaydi. Taxminan 95-98% to'ldirilganda, mashina darhol "qadoqlash va ushlab turish" bosimiga o'tish, ularni sovutish boshlanishi bilan qoplash uchun qo'shimcha materiallarni majburlash. Ushbu o'tish nuqtasini 0,5 soniya bilan o'tkazib yuboring va qisqa zarbalar yoki o'lchovli nomuvofiqliklarni ko'rasiz.
Uchinchi bosqich: uyBosimni ushlab turadi - - suyuqlik bilan faqat eritilgan materialga ulanishingiz kerak. Balonni to'ldirgandan so'ng, bog'cha nurni ochish kabi bir o'ylab ko'ring. Moldiskangizning salqin va kontraktlaringizdagi plastik sifatida (ba'zi materiallar uchun 5% gacha), turar joyli bosim bo'shliqlar va cho'kishlarning oldini olish uchun yangi material oqadi. Ushbu bosqich odatda qisqaning qalinligi va moddiy turiga qarab 3-10 soniya davom etadi.
To'rtinchi bosqich: sovutishSizning umumiy tsiklingizning 60-80% ni tashkil qiladi, uni in'ektsiya shakllantirishning iqtisodiy yurak urishi. Plastik bir necha soniya ichida qattiq ko'rinadi, ya'ni barqarorlashtirish uchun uzoqroq davom etadi. Juda tez sovutish va ichki stresslar ishlab chiqarilgandan keyingi kunlardan keyin bir necha kun o'ting. Juda sekin salqin va ishlab chiqarish narxi pasayadi. Eng maqbul sovutish, mog'orning o'zi bo'ylab ishlaydigan, harorat farqlarini saqlab, butun bo'shliq yuzasida harorat farqlarini saqlab qoladi.
Ishlab chiqaruvchilari sovutish vaqtidan oshib ketishadi, chunki u to'g'ridan-to'g'ri rentabellikka ta'sir qiladi. 20 - 20 - 2-sonli sovutish vaqti yiliga 100 ming donada 555 soat davomida qimmatbaho texnikalarni kutmoqda. Mold dizayni orqali 15 soniyagacha kamayadi va siz 139 soatni qayta tikladingiz - bu boshqa mashina sotib olmasdan 25,000 qo'shimcha qismlarni ishlab chiqarish uchun etarli.
Beshinchi bosqich: och qolishqisqichni qisqartiradi, ammo vaqtni o'lchash masalasi aniq. Juda erta va sizning qismingiz yoki deformatsiyalaringizni oching. Juda uzoq kuting va pulni yondiryapsiz. So'rg'ich xususiyatlariga zarar etkazish uchun asta-sekin 50 - 100 - 100 - 100 - 100 - 100 - 100 - 100 - 100 - 100 - 100 - 100 - 100 - 100 - 100 - ni sekundytiv xususiyatlarga zarar etkazish uchun.
Oltinchi bosqich: E'lonTayyor bo'linishni strategik ravishda joylashtirilgan pinlar, plitalar yoki havo portlashlari yordamida amalga oshiradi. Ko'rinishidan oddiy qadam har qanday boshqalarga qaraganda ko'proq zarar etkazadi. Ejektor pinlari yorilib ketadigan ingichka devorlarga emas, balki mustahkam qismlarga qarshi turishi kerak. O'tmen kuchini talab qiladigan - oddiy stakan 100 Nyutsiyani talab qilishi mumkin, chunki kamera 2000 yil yoki undan ko'prog'iga ega bo'lgan murakkab geometriya.
Moddiy o'zgartirish ortidagi fan
Plastik granulalar oqayotgan suyuqlikka aylanadigan barrel ichida nima sodir bo'ladi. Qisqabozlik vinati shunchaki - bilan bog'lanmaydi. 10-200 RPMda odatdagi vint, plastmassa vintlarli parvozlar yaqinida sekundiga 10 000 dan oshganligi bilan ta'sir qilishi mumkin.
Ushbu mexanik energiya siz o'ylaganingizdan ko'proq narsa. Polipropilen kabi materiallar uchun, eritish energiyasining qariyb 60 foizi tashqi isitgichlarga emas, balki ishqalanishdan kelib chiqadi. Buni tushunish malakali protsessorlarni tezroq erishishda energiya xarajatlarini kamaytirish, energiya xarajatlarini kamaytirishga imkon beradi. Savdo -? Yuqori ishqalanish ehtiyotkorlik bilan boshqarilmasa, ko'proq issiqlik o'zgaruvchanligini keltirib chiqaradi.
Inyeksiya paytida moddiy xatti-harakatlar, Rhitologlar tomonidan qabul qilinadigan murakkab fizikaga amal qiladi. Plastmasingiz porlayotgan darvoza va mog'orning ingichka devorlari orqali oqadi, bu millisekundlar ichida 20 - - - - - haroratni pasayadi. Tashqi qatlamlar deyarli sovutgich yuzasi bilan kontaktda muzlatib qo'yadilar, yadro eritilgan. Bu "muzlatilgan teri qatlamlarini" keltirib chiqaradi, bu quvurlar kabi harakat qiladi va oldinga silliq suyuq moddalarni oldinga siljitadi.
"Favvora oqimi" - "favvora oqimi" deb nomlangan ushbu qatlamli oqim naqshlari asosiy ta'sirga ega. Flang {{3} Sabrited materiallari turli yo'nalishlarda partiyalarning kuchi 400% ga ta'sir qiladigan ushbu oqim kuchiga ta'sir ko'rsatadigan ushbu oqimning tolasiga asoslangan imtiyozli tolalarga yo'naltirilgan. Kolletlar oqim narxlari juda yuqori bo'lsa, estetik kamchiliklarni yaratadigan bo'lsa, ajratishi mumkin. Hatto molekulyar zanjiri yo'nalishi ham, cho'kindi polimer zanjirlari paydo bo'ladi, bu esa ishlab chiqarishdan keyin bir necha hafta o'tga olib keladigan qoldiqlarni keltirib chiqarishi mumkin bo'lgan qoldiq stresslarni keltirib chiqaradi.
Bosim dinamikasi: yashirin kuch ko'paytirildi
In'ektsiya bosimi 20 000 psi etib, bu marketing giperbola emas, - bu zarur fizika. Loyihalangan hududning 100 kvadrat santimetrini ko'rib chiqing (taxminan 10 sm x 10 sm plitasi). 1500 ta bar in'ektsiyasida bosim (taxminan 21,755 psi), siz 150 ming kilogramm ajratuvchi kuchni yaratasiz. Bu sizning mog'oringizda 150 ta ixcham mashinani to'xtash uchun teng.
Ushbu ekstremal bosim bo'shliqlarni plastmassalarga majburlashdan tashqari bir nechta maqsadlarga xizmat qiladi. Oliy bosim materialni siqib chiqaradi, bo'shliqni shakllantirish va sirtni tugatishni yaxshilaydi. U ingichka devorlarda oqimlarga chidamliligini engillashtiradi - ba'zi qismlar qator qismlari faqat 0,5 mm qalinlikdagi qismlarni quyi bosimlarni to'ldirish mumkin emas. Darvozadan bo'shliqning oxiriga bosim ehtiyotkorlik bilan boshqarilishi kerak; Juda tikanli va ekstremitalarda qisqa zarbalar bilan darvoza yoniga tushasiz.
Mana, nuans mutaxassislari tushunishadi: yakka o'zi in'ektsiya bosimi muvaffaqiyatni aniqlamaydi. Bosim - velosipedizm munosabatlari To'ldirishni belgilaydi. Ba'zi geometriyalar yuqori bosimga sekin, boshqariladigan to'ldirishni talab qiladi. Boshqalar tez tezlikni pastroq tog 'bosimi bilan talab qiladilar. Ilg'or mashinalar 9 ta in'ektsion in'ektsiya o'qiydi, protsessorlarni strategik ravishda va pastga strategik ravishda strategik ravishda strategik ravishda strategik ravishda oshirishga imkon beradi.
Haroratni boshqarish: Tufg'ir tuprog'i
Inyeksiya qilishning harorati haroratni boshqarish Orkestra olib boradigan orkestrni o'tkazadigan tarkibni olib boradigan orkestrni o'tkazadigan tarkibni o'tkazishi kerak bo'lgan orkestrni o'tkazishi kerak bo'lgan orkestrni o'tkazishi kerak bo'lgan orkestrni o'tkazishi kerak. Barrel odatda 3-5 ta isitish zonalari mavjud bo'lib, ular har bir mustaqil boshqariladi. 1-zona (tomoq) 180 darajadan 180 darajaga ko'tarilishi mumkin, ammo 5 (Nozzle), mog'orga izchil oqimini ta'minlash uchun 240 darajadan ishlaydi.
Ammo barrel harorati faqat boshlanishdir. Modelning o'zi katta haroratni saqlaydigan ichki suv kanallari katta issiqlik almashinishi bo'ladi. Bular o'zboshimchalik bilan - emas, ular moddiy xususiyatlarga, qismning qalinligi va sirtli marraga qarab hisoblangan. Polipropilenlik uchun mog'or 40-60 daraja, polikarbonat esa 80-120 darajasini talab qiladi.
Eritilgan plastmassa (200 {-}}}}}}}}}}}}}}}}} harorati (30-120 daraja) mikrosekundlarda sodir bo'ladigan termal shokni keltirib chiqaradi. Ushbu tezkor sovutish yarim kristalli polimerlarda ta'sirchanlikning shaffofligi pasayishiga ta'sir qiladi. Bu sovg'alarni yomon nazorat qiling va siz shakllanmadan bir necha hafta o'tgach, yuzma-ket bo'lmagan holda yuzma-yuz ko'rinishga ega bo'lmagan yoki ichki bo'shliqlarni ko'rasiz.
Endi zamonaviy ishlov berish har bir zarbalar davomida - o'zgaruvchan shakllantirish - o'zgaruvchan shakllantirishni o'z ichiga oladi. Model yuzasini in'ektsiyadan oldin moddiy haroratga yaqinroq qizdiring, oldindan muzlatmasdan, plastik oqilona oqishga imkon beradi. Keyin tez tsikl vaqtlari uchun tez sovutiladi. Ushbu texnologiya ilgari an'anaviy qolip bilan bo'lmagan sirtlarni tugatishga imkon beradi.
Umumiy nuqsonlar va ularning ildizining sabablari
O'n yillik takomillashtirishga qaramay, in'ektsiya shaklida ishlab chiqarish tezligini buzishi mumkin bo'lgan takroriy kamchiliklarga moyil bo'lib qolmoqda. Nima uchun bu voqeani tushunish jarayonning asosiy murakkabligini aniqlaydi.
Harbiy ko'rinishSo'nggi sanoat tadqiqotlariga ko'ra, qirollarning 23 foiz shakllantirilgan qismiga ta'sir qiladi. Bir qismi boshqa qismga qaraganda tezroq sovutilganda {{2} {2}- differentsial qisqarishdan kelib chiqadi, bu qismni egilgan ichki stresslarni yaratadi. Ushbu vazifa shundaki, parvarishlanganda harakatlantirilgan soatdan keyin bir necha soat yoki kundan bir necha kun o'tgach, stresslardagi qulflangan -. Matbuotga mukammal ko'rinadigan qismi bir kechada o'tirgandan keyin 2-3 millimetr.
Payvandlash chiziqlariIkkita oqim jabhasi bilan uchrashadigan joyda, yuzasida xira chiziqlar bilan ko'rinadi. Taqdirli ravishda, ushbu axlatlar qisman kuch kuchini 15-40% ga kamaytiradi, chunki polimer zanjirlari chegarani to'liq to'ldirmaydi. Mold orolining ko'payishi va in'ektsiya tezligi yordam beradi, ammo murakkab geometriyada payvand cholg'ularini butunlay yo'q qilish deyarli mumkin emasligicha qolmaydi. Endi dizaynerlar Petering liniyasini bashorat qilish uchun simulyatsiya dasturidan foydalanib, stress kontsentratsiyasining punktlariga mos kelmaydi.
Qisqa zarbalar- - plage startups va tajribali mog'orchilarning qismlari. Ko'rinib turibdiki, aniq aybsiz material yoki bosim etarli emas, ammo haqiqiy sabablar chuqurlashadi. Tuzilgan havo cho'ntaklari to'liq to'ldirishni oldini oladigan - bosimni keltirib chiqarishi mumkin. Moddiy qobiliyatdan oshadigan mozaikalar - plastik bo'shliq ekstremallariga murojaat qilishdan oldin muzlaydi. Hatto atrof-muhitga ham neylon kabi gigroskopik materiallarga ta'sir qiladi, bu erda namlik oqim buzadigan gaz pufakchalarini yaratadi.
Lavabo belgilariTashqi yo'lovchilarga qaraganda ichki materiallar kesilgan ichki materiallar natijasida kelib chiqadigan qalin qat siralaridagi tushkunlik shaklida ko'rinadi. Bu erda fizika kechirimli: termoplastik sovutish bilan 0,3-7% qisqaradi, bu esa qalinroq bo'limlar yanada mutlaq qisishlarni boshdan kechiradi. Faqatgina haqiqiy echimlar paket bosimini kuchaytirish, ushlab turish vaqtini kengaytirish yoki bir xil devor qalinligi bilan qismini qayta ishlab chiqarishni o'z ichiga oladi.
99,8% ga erishgan ishlab chiqaruvchilarni ajratib qo'yadi - 92% ga ko'tarilganlar uchun nasldan hosil bo'ladimi? U uskuna emas - bu defektsiyalarning oldini olishning oldini olish. Ular har qanday parametrlarni tekislagan Jarayon oynasini xaritasini xaritasi olish uchun ular Doe (tajribalar dizayni) dan foydalanadilar. Ular SPC (statistik jarayonni boshqarish) rad etishdan oldin siljish uchun driftni olish uchun amalga oshiradilar. Ular qoldiqlarni kesishdan oldin muammolarni bashorat qiladigan mog'or oqim simulyatsiyasiga sarmoya kiritadilar.

Kengaytirilgan o'zgarishlar va maxsus texnikalar
Standart in'ektsiya shakllantirish jarayoni oddiy qism ishlab chiqarishdan tashqari o'z imkoniyatlarini kengaytiradigan ixtisoslashtirilgan variantlarni ajratdi.
Haddan tashqariIkki yoki undan ortiq materiallarni bitta qismga birlashtiradi, odatda, odatda yumshoq kauchukni qattiq kauchukni qattiq plastmassa bilan bog'laydi. Sizning tish cho'tkangiz tutqichini namoyish etadi - Qattiq yadro inshootni yupatmagan holda tuzatishni ta'minlaydi. Bu kimyoviy yoki mexanik aloqalar hosil qiluvchi mos materiallarni talab qiladi, bu substrat va ketma-ket qolipni kamaytirish uchun aniq haroratni kamaytirish va vaqtincha tsikl qo'shilishiga 30-60 soniya qo'shadigan ketma-ket qoliplarni talab qiladi.
KalıplaningIn'ektsiya qilishdan oldin mog'or kosmonlarida metall komponentlarni integratsiyalashgan montajni yaratish uchun plastmassa bilan oqadi. Ulagichlarda plastik uylar yoki elektron aloqalarga kiritilgan iplar haqida o'ylang. Challenge termal shokni tera bilan o'rashni olib tashlashi mumkin bo'lgan metallarni olib tashlash, kuch ishlatishga qarshi kuch ishlatishni ta'minlaydigan metall qo'shimchalariga olib keladi.
GAZ - Kollocing yordam berishPlastik in'ektsiyadan so'ng darhol bosimlilangan azot gazini qalin qismlarga chiqaradi. Gaz ichki qismni bo'shatadi, quyi buyumlardan foydalanish 40% ga, ya'ni in'ektsiya bosimining talablarini chiqaradi va in'ektsiya bosim o'tkazilishini pasaytiradi. Qurilma bilan ishlaydigan qismlar va avtomatlardagi bamperlar ushbu texnikani qattiq yadrolarsiz strukturaviylik darajasiga erishish uchun foydalaning.
Ko'p - otish shaklidaaylanadigan qoliplar yoki indeks tizimlaridan foydalangan holda bir xil mashina tsiklidagi multi - rangi yoki ko'p - modul qismlarini ishlab chiqaradi. OW- tugmachali bo'lgan tugmachalar, unda matn aslida turli xil rangli plastik o'ralgan joyda, - bu qobiliyatni tasdiqlaydi. U ikkilamchi bezatadigan operatsiyalarni yo'q qiladi, ammo ixtisoslashtirilgan uskunalar va aniq jarayonni sinxronlashtirishni talab qiladi.
Sifatni boshqarish va ishlov berish optimallashtirish
Inyeksiya shaklida izchil sifatga erishish, aerokosmik muhandislarni hayratda qoldiradigan o'lchash va boshqarish tizimlarini talab qiladi. Zamonaviy operatsiyalar Vaqt oyatida o'nlab parametrlar kuzatib boring, ular sodir bo'lishidan oldin kamchiliklarni bashorat qiladigan nozik o'zgarishlarni qidiradi.
- bo'shliqning bosimli sensorlar plastik to'ldirish va qadoqlash bo'yicha vaqtli {{1} {{1} - real fikrlarni taqdim etadi. Bu sensorlar to'ldirishni tugatish vaqtini aniqlaydilar, bosimning etarliligi, lozime leyte - barcha muhim jarayonlarni imzolaydi. Belgilangan boshlang'ichni avtomat rad etish yoki mashinani sozlash yoki mashinani sozlashdan yuz o'giradigan bosimli egri.
Oddiy tekshiruvlar oddiy kaliperlardan tashqarida rivojlandi. Muvofiqroq o'lchash mashinalari (smm) geometriyani ± 0,01mm metrga toqat qiladi, Optik skanerlar esa haqiqiy qismlarni CAD modellariga taqqoslaydi. Statistik jarayonni boshqarish bo'yicha jadvallar boshlanadigan asosiy yo'nalishlar ishlab chiqarishni amalga oshiradi, boshqaruv chegaralari ± 3 standart og'ishiga ega bo'lgan nazorat chegaralari o'rnatiladi.
Eng murakkab operatsiyalar AI - ishlov berish jarayonini optimallashtirish. Mashinasozlik algoritmlari - {{3} watects {{3} whisme Mients Missemasini o'tkazib yuborganidek, protsessorlarni tahlil qiladi. Ushbu tizimlar mog'or, sifatli buzilishlar ko'rinishdan 30 minutgacha bo'lgan kamchiliklarni ishlab chiqarishni boshlaganida, profilaktik o'zgarishlarga yo'l qo'yib, 30 daqiqagacha kamchiliklarni ishlab chiqarishni boshlaydi.
Tibbiy asboblar kabi tartibga solinadigan sohalarda qayta ishlash qat'iyan protokollarga ergashadi. Ishlab chiqaruvchilar har bir tanqidiy parametrni keng qamrovli o'qitish orqali hujjatlashtirishlari kerak. Keyin ishlab chiqarish avtomatlashtirilgan monitoring va signal tizimlari bilan ushbu diapazonlarda qoladi. Tasdiqlangan parametrlardan tashqarida bitta ekskursiya butun ishlab chiqarish joylarini bekor qilishi mumkin.
Moddiy tanlov va uning jarayoni oqibati
Plastik materialni tanlash in'ektsion shakllantirish jarayonining har bir tomonini shakllantiradi. Har bir polimer oilasi o'ziga xos ishlov berishni talab qiladigan aniq xatti-harakatlarni namoyish etadi.
PolipropilenInyruzatsiyaning in'ektsiya shaklida (2024 yilda bozor ulushining 36,7% ni tashkil etadi). Bu nisbatan past haroratlarda eriydi (160-175 daraja), osongina ingichka qismlarga kiradi va minimal namlik sezgirligini ko'rsatadi. Biroq, uning yuqori qisqarishi darajasi (1,5-2,5%) va parvarish qilish tendentsiyasi ehtiyotkorlik bilan sovutish nazoratini talab qiladi.
Akrlonitile butadiene styrene (ABS)Sug'urta va ta'sirchanlikni taklif qiladi, ammo qayta ishlash muammolarini taqdim etadi. Uning keng qayta ishlash oralig'i (200 {{{-}}}}}}}}}}}}}} moslashuvchanligini ta'minlaydi, ammo agar yomon bo'lsa, terminal xazillarga moyil. ABBS shuningdek yuqori gigroskopiklikni ko'rsatadi - qayta ishlash yoki qalpoqlarning pufakchalari va sirt kamchiliklari natijasida uni 0,1% namlik ostiga qurilishi kerak.
PolikarbonatOptik ravshanlik va o'ziga ta'sir qaramini yoqadi, ammo premium ishlov berish shartlarini talab qiladi. Harorat ko'tarilgan harorat 300 darajadan oshadi, yuqori moli harorati bilan birlashtirilgan (80-120 daraja), natijada uzunroq tsikl va yuqori energiya sarflanadi. Materialning notek sezgirligi - bu eshik joylashuvi va rasmlarni joylashtirish tanqidiy dizayn masalalariga aylanadi.
Muhandislik polimerlarO'yla, HP va Suyuq kristal polimerlari in'ektsiya shakllantirishni cheklash sur'atlarini qo'yadi. Ushbu materiallar avariya, bochka harorati 400 darajagacha, 400 daraja va 0,02% ni aniq namlikni boshqarish uchun ixtisoslashgan vintlar bilan ixtisoslashgan vintlar bilan ixtisoslashtirilgan vintlar bilan talab qilinadi. Ular ushbu qo'shimcha kuchlarni haroratga qarshi kurashish bilan mukofotlash va ba'zi metallarga yaqinlashish mexanik xususiyatlari.
Moddiy tanlov tobora ko'proq barqarorlik nuqtai nazarini o'z ichiga oladi. Post - iste'molchi (PRCR) endi ko'pgina dasturlarda xususiyatlarga ega, ammo qayta ishlangan materiallar tezroq yopishqoqlik va ishlov berishni murakkablashtiradigan ifloslantiruvchi moddalar bo'lishi mumkin. Kengaytirilgan premiumlarda, ammo sezilarli darajada qimmatbaho mukofotlarda bokira - bokira - viruvchi - firqa - sifatli qayta ishlangan materiallarni yoqadigan ilg'or qayta ishlash texnologiyalari.
Inyeksiya shakllantirish iqtisodiyoti
In'ektsiya shaklida in'ektsiya shakllantirishda iqtisodiy ma'noda uning noyob xarajatlari tuzilishini o'rganishni talab qiladi. Jarayonda - Accial alyuminiy qoliplar uchun eng yuqori darajadagi xarajatlar mavjud, ammo {{5} Murakkab Mulosali Molding CHELDATIONAL MOLDLARI {{}} CHELFIYATSIYASI STEELI MULOVIDA MUVOFIQLIK MOLDLARI {{7} bo'shliqlar {{7} bo'shliqlar {{7} bo'shliqlar {{7} bo'shliqlar {{7} bo'shliqlar {{7} bo'shliqlar uchun bir qismli o'zgaruvchan xarajatlar uchun.
Bu buzilishni keltirib chiqaradi - Hatto in'ektsiya shaklida faqat ma'lum bir jildlarda samarali bo'ladi. 500 tadan past bo'lgan miqdorlar uchun 3D bosib chiqarish yoki CNC ishlov berish hajmi yanada tejamkorligini isbotlaydi. 500 - dan 10 000 dona orasida, alyuminiy mog'or bilan tezkor vosita narx va tezlikni muvozanatlashtiradi. 10,000 dan yuqori, po'latdan yuqori vosita va yuqori - yuqori qismida lozim uchun eng past ishlab chiqarish uchun eng past darajadagi ishlab chiqarish, oddiy qismlar uchun tez-tez $ 0.50 dan kam.
Vaqtning vaqtincha ishlab chiqarish hajmi va xarajatlarini belgilaydi. 30 - ning ikkinchi tsikl vaqti yoki 24 soatlik kuniga 2,880 qismni hosil qiladi. Yaxshi sovutish orqali tsikl vaqtini 25 soniyadan 25 soniyagacha qisqartiring va kunlik chiqishi 3456 qismga o'tadi - qo'shimcha uskunalarni sotib olmasdan sig'imga ega 20% sig'imga ega. Har bir mashina uchun $ 50,000 miqdorida bu optimallashtirish aslida $ 10,000 dollarni tashkil qiladi.
Mashinalarni selektsiya iqtisodiyotga ta'sir qiladi. Gidravlik mashinalar hajmi kam xarajat qiladi ($ 80,000 {{{{{{{{{{{{{{{{{{{{{{{{{} {{{{{{{{}}}, elektr mashinalaridan 3-5 baravar ko'proq energiya sarflaydi. 10 yillik umrdan ortiq umr bo'yi elektrodiy mashinasi elektr energiyasiga qaraganda elektr energiyasidan 45000 dollardan foydalanishlari mumkin. Elektr mashinalarining tez tsikl vaqtini va yaxshiroq takrorlashni taklif qiladi, ammo dastlabki xarajatlar 30-50% yuqori bo'lsa ham.
Geografik mulohazalar tobora ko'proq in'ektsiya shakllantiruvchi iqtisod ta'siriga ta'sir qiladi. 2024 yilda insuekar shakllantiruvchi buyurtmalarning 53 foizi (birinchi navbatda Xitoy va Janubi-Sharqiy Osiyo uchun) hali ham xarajatlarni kamaytirdi, shunda 47 foizi tezroq burilish va etkazib berish uchun mahalliy ishlab chiqarishni tanladilar. Yaqinlik tendentsiyalari Kompaniyalar shuni anglashicha, kompaniyalar 20% arzon narxlar 8 haftalik qo'rg'oshin vaqtini va etkazib berilmagan yuk tashish xarajatlarini qoplay olmaydi.

Sanoatni evolyutsiya texnologiyalari
In'ektsiya shakllantirish texnologiyasini uchta aniq yo'nalishda davom etmoqda, har bir o'n yil davomida ishlab chiqarish imkoniyatlarini o'zgartirishga va'da berish.
Avtomatlashtirish integratsiyasioddiy robot qismini olib tashlashdan tashqari rivojlandi. Zamonaviy hujayralar -}}} mog'or yorliqida ishlaydigan hamkorlik robotlari, joylashish va hatto odatiy sifat cheklari. Vision tizimlari har bir qismini millisekundlardagi kamchiliklar uchun tekshiradi, ular etkazib berish zanjiriga kirishdan oldin yomon qismlarni rad etishadi. {{4} ishlab chiqarish - ishlab chiqaradigan - hech qanday insprity - hech qanday inspektor ishlab chiqaradigan ishlab chiqarish endi ilmiy fantastika, ammo balandligi uchun Ovoz buyumlari.
Sanoat 4.0 ulanishInyaklar in'ektsion shaklida - keng tarmoqlariga ulanadi va ishlab chiqarish operatsiyalariga misli ko'rilmagan. Iot sensorlari haroratni gidravlik neft sifatiga oshiradi, gidravlik neft sifatiga ko'ra, parchalanishlar ro'y berishidan oldin. Ishlab chiqarish ma'lumotlari to'g'ridan-to'g'ri ERP tizimlariga oqadi, rejalashtirilgan natijada rejalashtirilgan jadvallarni avtomatik ravishda sozlaydi. Ba'zi ishlab chiqaruvchilar endi mijozlarni real - Real- Vaqt staxtalari o'z qismlarini, jonli kamera tasmalari va sifatli metrlar ishlab chiqarilishini ko'rsatmoqda.
Kengaytirilgan simulyatsiya dasturimurakkab qismni rivojlantirish uchun zarur bo'ldi. Moldllow va Moldex3D kabi vositalar To'ldirish naqshlari, payvandlash liniyasini, tola yo'nalishini, tola yo'nalishini, pardani va boshqa po'latni kesishdan oldin parvozni oldindan aytib beradi. Ushbu simulyatsiyalar minglab virtual sinovlar, shogirdlar, yuguruvchi o'lchamlari va pirillashning aniq bo'lmaganligi va - orqali aniq bo'lmagan kanallarni sovutish kanallari. Natijada: Birinchi {{6}
Elektr in'ektsiyasini olib yurish mashinalarida endi yangi inshootlarning 35% dan ortig'i, o'n yil oldin 15% dan tashkil topgan. Ularning afzalliklari energiya samaradorligini oshirib yuboradi - Jamolovlar samaradorligi va ultra - - - - va- CHIQARILGAN TALABLARNI O'ZGARTIRADI Ba'zi ishlab chiqaruvchilar tsikl vaqti 15-25% ni, shunchaki mos keladigan dasturlar uchun elektr mashinalariga almashtirish orqali vaqtni kamaytirish.
Tez-tez beriladigan savollar
Inyektiv in'ektsion shakllantirish tsikli qancha davom etadi?
Tsikl Vaqtlar keskin hajm va murakkablik asosida farq qiladi, kichik tarkibiy qismlar uchun kichik komponentlar uchun 10 soniyadan 120+ soniya uchun kichik tarkibiy qismlar uchun 10 soniyadan iborat. Sovutish fassi umumiy tsikl vaqtining 60-80% iste'mol qiladi, bu esa tsikl vaqtini qisqartirish bo'yicha harakatlar uchun asosiy e'tiborni jalb qiladi.
Minimal buyurtma miqdori in'ektsiya shakllantiruvchi tejamkorlikni tashkil qiladimi?
Alyuminiy asboblari, miqdori 500 -} 1000 dona 1000 dona mablag 'sarflashni oqlaydi. Temir vositalari yuqori darajadagi yuqori qismni tejash uchun eng kam vaqtni talab qiladi, ammo aniq tanaffus - hatto ochkolar qisman murakkablik va alternativ ishlab chiqarish imkoniyatlariga bog'liq bo'lsa ham.
In'ektsiya shakllantirilgan qismlari qanchalik aniq bo'lishi mumkin?
Zamonaviy in'ektsiya shaklida standart qismlar uchun (± 0,004 »(± 0,004) ga chidamli va og'irlikdagi tokiy xususiyatlarga ega bo'lib, ularda haqiqiy - Haqiqiy emas, ko'pincha haqiqiy {{4}
Ehtirosni qolipga yopishtirishga nima sabab bo'ladi?
Vaqtinchalik superatsiya qilish yoki ifloslanishni keltirib chiqaradigan ortiqcha in'ektsiyalar bosimi yoki ifloslanishni keltirib chiqaradigan mog'orni sovutish bosimi yoki ifloslanishini keltirib chiqaradigan mog'orni sustlash qobiliyatini oshirishni ta'minlaydi.
Injekt mog'orlari qancha davom etadi?
Alyuminiy mog'orlari odatda charchashdan oldin 100 - 100 - 100 000 - -} dan 100 000 - dan keyin, po'lat medalni to'g'ri saqlab qolganda, 1 million tsikldan oshishi mumkin. Haqiqiy mog'or hayoti materiallar, ishlab chiqarish stavkalari va texnik xizmat ko'rsatish sifati va texnik xizmat ko'rsatish sifati va sifatli sifatli materiallar hayotni 70% ga kamaytirishi mumkin.
Qayta ishlangan plastmassa bilan in'ektsiya qila olasizmi?
Ha, agar qayta ishlangan materiallar qayta ishlov berish muammolari, shu jumladan yopishqoqlik hissi, potentsial ifloslanish, mexanik xususiyatlarning pasayishi. Ko'pgina dasturlar 25 - 50% post - iste'molchidan muvaffaqiyatli foydalanmoqda - iste'molchidan foydalaniladi.
Gidravlik va elektr in'ektsion tuzatish mashinalari o'rtasidagi farq nima?
Gidrotexik mashinalar elektr uzatish uchun bosimli neftni elektr uzatish uchun qo'llaydi, ammo pastroq energiya sarfini va parvarishlash ehtiyojlarini qondiradi. Elektr mashinalari servo motorlari uchun motorlar, energiya {{1} {{1} {{1} {{1} {{1} kamroq energiya sarflaydi, tezroq tsikl vaqtini va yaxshiroq takrorlashda 30-70% kamroq energiya sarflaydi.
Inyeksiya shakllantirilgan qismlarida qanday qilib burilishni oldini olasiz?
Birlamchi devor qalinligi, muvozanatli suv kanallari, mos keladigan harorat, - - - - - - - - - -} bosimni va moddiy tartibni almashtirish uchun barcha ishlarni birgalikda minimallashtirish uchun birgalikda ishlaydi. Hatto mukammal ishlov berish bilan ham, ba'zi geometriyalar ehtiyotkorlik bilan bog'liq bo'lib, dizayn modifikatsiyalarini talab qilishadi.
Sizning ishlab chiqarish ehtiyojlari uchun in'ektsion shakllantirish
Buin'ektsiya shakllantirish jarayoniHar bir yangi material, mashinasi va texnikasi bilan rivojlanayotgan 150 yildan ortiq vaqt davomida mukammal bo'lgan va 150 yil davomida takomillashtirilgan texnologiyani ishlab chiqarishni anglatadi. Muvaffaqiyat, bu shunchaki plastik eritma va uni shakllantirish emasligini tushunishni talab qiladi. Bu o'nlab o'zaro bog'liq o'zgaruvchilar, har biri murakkab, ba'zan qarama-qarshi usullar.
Bugungi kunda ishlab chiqaruvchilar bugungi kunda faqat uskunalarni sotib olish va ishlab chiqarishni olib boradilar - - -}}} sertifikatlash vositalarini, ular qimmatbaho bo'lishidan oldin muammolarni hal qilishda, muammolarni hal qilishda va ular bilan bog'liq bo'lgan domilyatsiya vositalarida ish olib borishadi. Ular buni tan olishadiin'ektsiya shakllantirish jarayoniMukammallik, mexanik injiniring va ishlab chiqarish intizomining iztirosidan mukammaldir.
5000 qism yoki 5 milliondan 5 milliongacha bo'lganmisiz, asoslaringiz doimiy bo'lib qoldingizmi: Moddiy, jarayoningizni nazorat qiling, natijalaringizni tasdiqlang va hech qachon optimallashtirmang. Yaxshi in'ektsion shakllantirish va katta in'ektsiya shakllantirish o'rtasidagi farq ko'pincha ushbu qo'shimcha soniyalarni qayta ishlashni qayta ishlash uchun sarflangan, jarayonni qayta ishlash va nima uchun nima qilayotganini tushunish uchun qo'shimcha majburiyatlar.
Keyingi qoliplangan qismingiz - yoki agar u - Hayotni tejash yoki - foydalanuvchilarga - foydalanuvchilarni kafolatlangan bo'lsa, aniq bajarilgan ushbu printsiplarga bog'liq. Bu zamonaviy va zamonaviy muammoin'ektsiya shakllantirish jarayoniIshlab chiqarish.